OK 68.81 – Ø 2.5 mm – 300
28 avril 2026OK 68.81 – Ø 4 mm – 350
28 avril 2026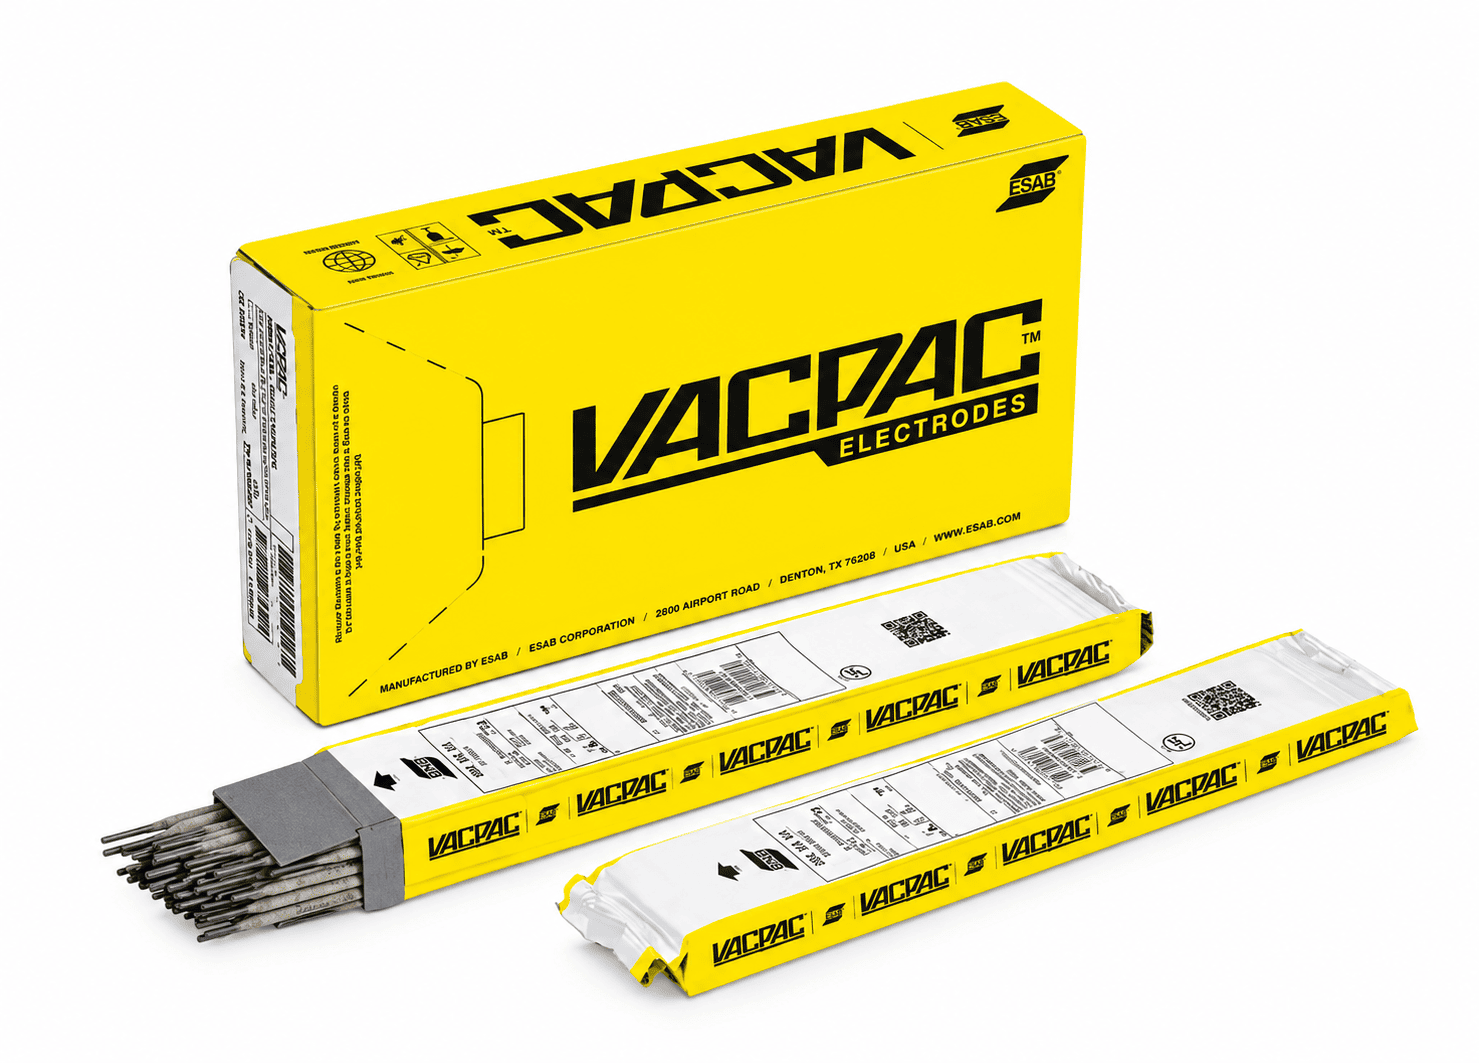
OK 68.81 – Ø 3.2 mm – 350
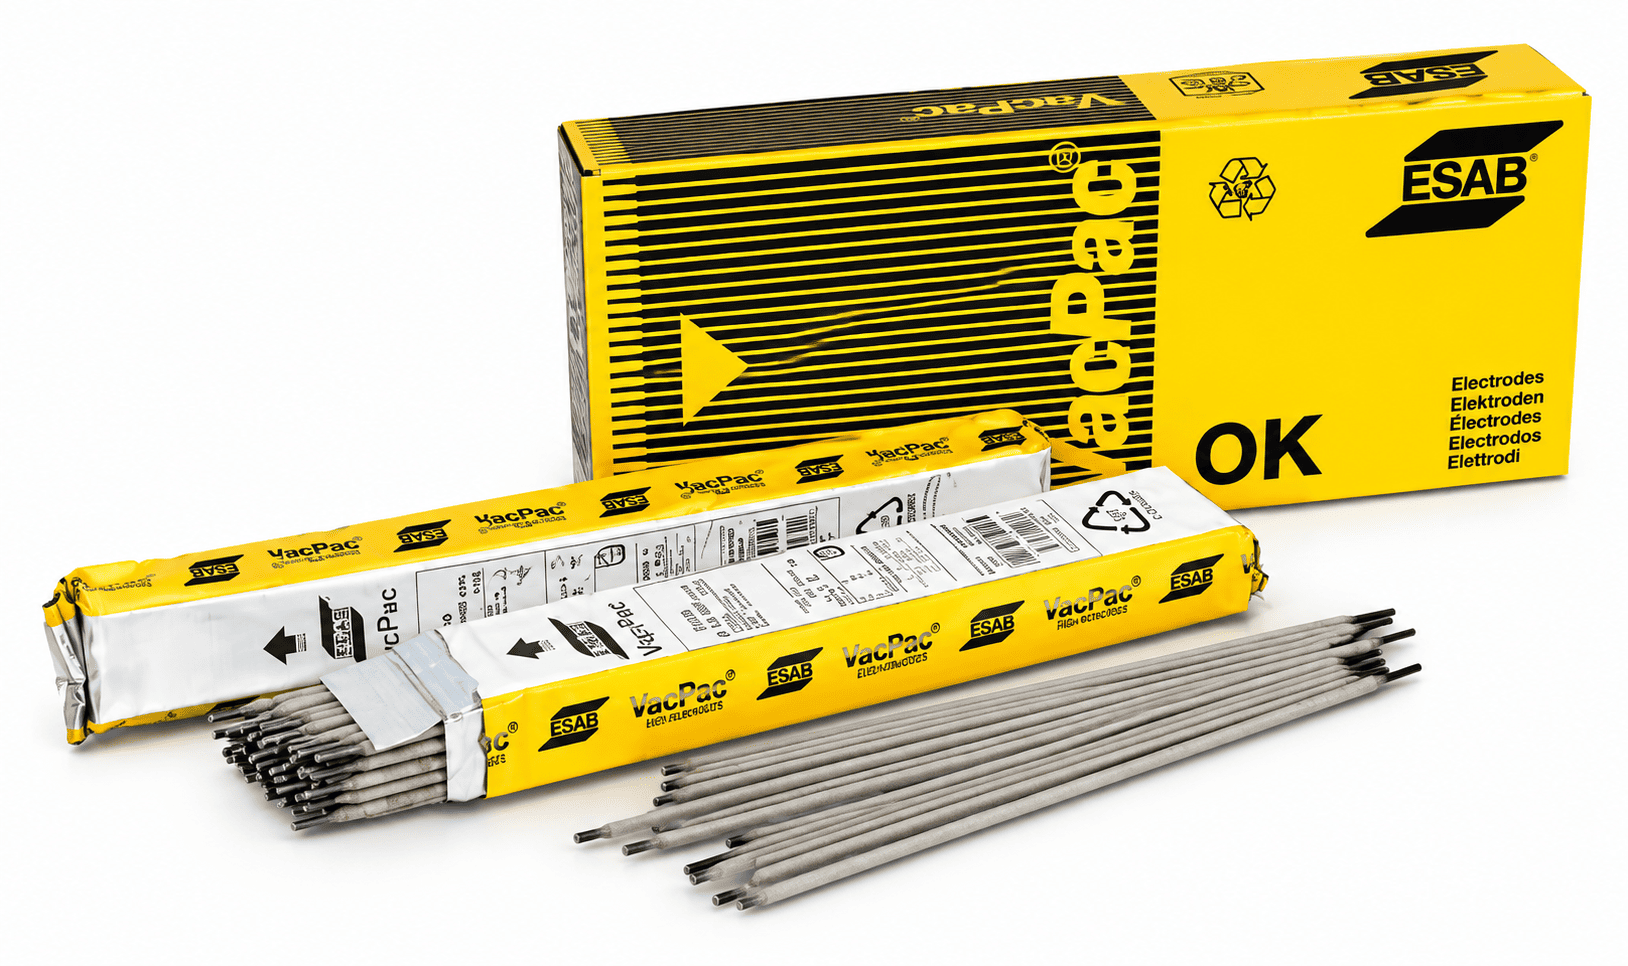
Électrode inox fortement alliée type E312-17, idéale aciers dissemblables + couche tampon avant rechargement
Ce modèle : Ø 3,2 mm × 350 mm. Le Ø 3,2 mm est le diamètre le plus polyvalent : épaisseurs moyennes et la grande majorité des travaux d’atelier et de chantier. Longueur 350 mm, le format standard, maniable dans toutes les positions.
L’ESAB OK 68.81 est une électrode inox fortement alliée d’une grande polyvalence, déposant un métal soudé duplex ferritique-austénitique (≈ FN 40, plage FN 30–50). Très bonne résistance à la corrosion sous contrainte, et très faible sensibilité à la dilution par le métal de base, ce qui la rend parfaite pour le soudage d’aciers dissemblables, d’aciers à soudabilité réduite et comme couche tampon (buffer layer) avant rechargement dur. Bonne résistance à l’écaillage jusqu’à 1150 °C.
Classifications : EN 14700 E Fe11 ; EN ISO 3581-A E 29 9 R 3 2 ; SFA/AWS A5.4 E312-17 ; Werkstoffnr 1.4337
Agréments : CE EN 13479 ; UKCA EN 13479
Type d’alliage : Stainless duplex (métal déposé ferritique-austénitique)
Revêtement : Acid Rutile
Courant / polarité : DC+ / AC
Min AC OCV : 60 V
Ferrite : FN 30–50 (typique FN ≈ 40)
Propriétés traction typiques (AWS, brut de soudage) : Re 610 MPa ; Rm 790 MPa ; A 25%
Résilience Charpy V (AWS, brut) : 30 J @ 20 °C
Analyse typique métal déposé (%) : C 0.13 ; Mn 0.9 ; Si 0.7 ; Ni 10.2 ; Cr 28.9 ; Mo 0.04 ; N 0.09 ; FN (WRC-92) 40
Rendement/efficiency : 62–65% selon Ø
Paramètres & taux de dépôt (données d’apport) : 2.0×300 : 40–60 A, 22 V, eff 64%, 0.7 kg/h
2.5×300 : 50–85 A, 24 V, eff 64%, 0.9 kg/h
3.2×350 : 60–125 A, 25 V, eff 62%, 1.3 kg/h
4.0×350 : 80–175 A, 26 V, eff 62%, 2.0 kg/h
5.0×350 : 150–240 A, 28 V, eff 65%, 3.2 kg/h
Usages typiques : aciers dissemblables, HWT, couche tampon avant rechargement, surfacing rails/rouleaux, matrices de forge, outils de travail à chaud, moules plastiques ; résistance à l’écaillage jusqu’à 1150 °C